Temperatura di pressofusione: una guida completa al controllo della temperatura nella pressofusione dell'alluminio
Il controllo della temperatura è uno dei fattori più critici nella pressofusione dell'alluminio. Influisce direttamente sul flusso del metallo fuso, sulle prestazioni dello stampo, sulla qualità della fusione, sull'efficienza produttiva e sulla durata degli utensili. Una corretta gestione della temperatura garantisce che l'alluminio riempia completamente lo stampo, si solidifichi correttamente e produca pezzi con eccellenti proprietà meccaniche e qualità superficiale.
Un controllo della temperatura non uniforme può causare difetti comuni nella pressofusione, come porosità, ritiro, chiusura a freddo, riempimento incompleto e rottura prematura dello stampo. Pertanto, il controllo della temperatura dell'alluminio fuso, degli stampi e dei sistemi di raffreddamento è essenziale per ottenere una produzione di pressofusione stabile e affidabile.
Perché la temperatura è importante nella pressofusione
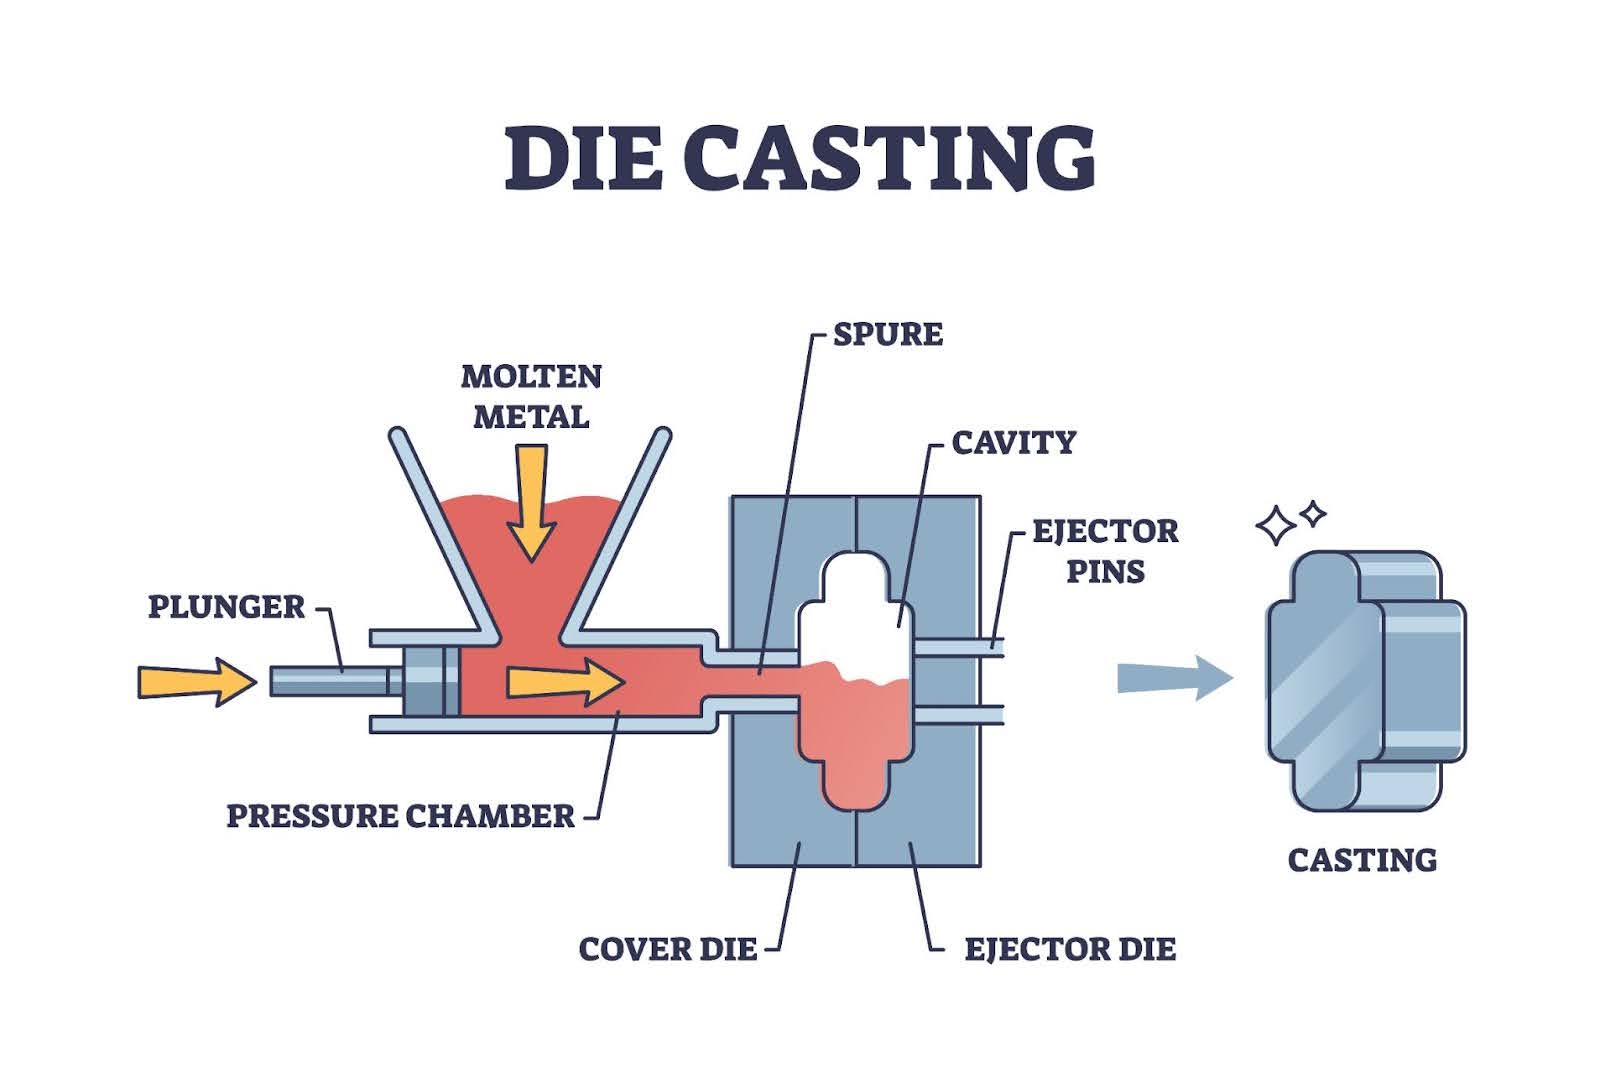
Durante il processo di pressofusione dell'alluminio , l'alluminio fuso viene iniettato in una cavità di uno stampo in acciaio ad alta velocità e pressione. Il metallo deve rimanere sufficientemente fluido da riempire tutte le aree dello stampo prima che inizi la solidificazione. Allo stesso tempo, la temperatura dello stampo deve essere controllata per garantire un raffreddamento adeguato e la stabilità dimensionale.
La temperatura influisce su:
Fluidità del metallo e prestazioni di riempimento
Velocità di solidificazione
Struttura interna e forza
Qualità della finitura superficiale
Resistenza dello stampo
Tempo del ciclo di produzione
Mantenere il corretto equilibrio termico aiuta i produttori a realizzare componenti di alta qualità con meno difetti e costi di produzione inferiori.
Fattori chiave relativi alla temperatura nella pressofusione dell'alluminio
1. Temperatura dell'alluminio fuso
La temperatura dell'alluminio fuso è uno dei parametri più importanti nella pressofusione. Le leghe di alluminio fondono tipicamente tra circa 600 °C e 660 °C, mentre le temperature di colata sono generalmente più elevate per mantenere una fluidità adeguata durante l'iniezione.
Se la temperatura dell'alluminio fuso è troppo bassa:
Il metallo potrebbe non scorrere in modo fluido
Le sezioni sottili potrebbero non riempirsi completamente
Possono verificarsi arresti a freddo e malfunzionamenti.
La qualità della superficie potrebbe diminuire
Se la temperatura dell'alluminio fuso è troppo elevata:
L'ossidazione aumenta
L'assorbimento di gas può causare porosità
L'usura della muffa accelera
Il consumo di energia aumenta
La temperatura ideale dipende dalla lega di alluminio, dal design del pezzo, dallo spessore della parete e dai requisiti di fusione. I produttori professionali monitorano e regolano attentamente le temperature di fusione per ottenere risultati costanti.
2. Stampo La temperatura
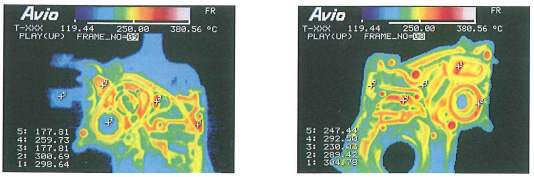
La temperatura dello stampo ha un'influenza determinante sulla qualità della fusione e sull'efficienza produttiva. Prima di iniziare la fusione, lo stampo deve essere riscaldato a una temperatura di esercizio adeguata per prevenire shock termici e migliorare il flusso del metallo.
Nella pressofusione di alluminio, le temperature dello stampo sono generalmente controllate in un intervallo compreso tra circa 200 °C e 280 °C, a seconda dell'applicazione.
Una temperatura dello stampo troppo bassa può causare:
Scarsa capacità di riempimento
Solidificazione prematura
Difetti superficiali
Fusione incompleta
Una temperatura dello stampo troppo elevata può provocare:
Cicli di raffreddamento più lunghi
Produttività ridotta
Stress termico eccessivo
Durata di vita più breve della muffa
Una temperatura dello stampo adeguatamente controllata migliora la consistenza della fusione, la finitura superficiale e la precisione dimensionale.
3. Temperatura di iniezione e condizioni di riempimento
Durante la pressofusione ad alta pressione, l'alluminio fuso viene iniettato nello stampo ad alta velocità. La temperatura del metallo in questa fase influisce sulla sua capacità di riempire cavità complesse e sezioni a parete sottile.
Temperature più elevate migliorano la fluidità del metallo e facilitano il riempimento di geometrie complesse. Tuttavia, temperature eccessive possono aumentare la turbolenza, l'ossidazione e l'intrappolamento di gas.
I risultati migliori si ottengono bilanciando:
Temperatura del metallo
Velocità di iniezione
Pressione di iniezione
Temperatura della muffa
Un'adeguata ottimizzazione del processo garantisce un riempimento completo riducendo al minimo i difetti.
4. Temperatura di raffreddamento e solidificazione
Una volta riempita la cavità dello stampo, la fusione di alluminio inizia a raffreddarsi e solidificarsi. La velocità di raffreddamento influisce direttamente sulla struttura finale e sulle prestazioni del componente.
Il raffreddamento controllato contribuisce a migliorare:
Resistenza meccanica
Stabilità dimensionale
qualità della superficie
Efficienza del ciclo
Gli stampi moderni per pressofusione utilizzano spesso canali di raffreddamento ottimizzati per mantenere temperature costanti durante la produzione continua.
Problemi comuni causati da un controllo errato della temperatura
Porosità
La porosità si verifica quando il gas rimane intrappolato all'interno della fusione di alluminio. Temperature di fusione eccessive possono aumentare l'assorbimento di idrogeno e l'ossidazione, causando la formazione di vuoti interni.
Le soluzioni includono:
Mantenere la temperatura di fusione adeguata
Utilizzo di metodi di degassamento efficaci
Migliorare la ventilazione delle muffe
Ottimizzazione dei parametri di iniezione
Difetti di ritiro
L'alluminio si contrae naturalmente durante la solidificazione. Un controllo inadeguato della temperatura può causare un raffreddamento non uniforme, con conseguente formazione di cavità da ritiro.
Le cause più comuni includono:
Eccessiva concentrazione di calore
Progettazione del sistema di raffreddamento inadeguata
Temperatura di colata errata
Una migliore gestione della temperatura e una progettazione più accurata dello stampo possono ridurre i difetti dovuti al ritiro.
Chiusure a freddo e riempimento incompleto
Se l'alluminio fuso si raffredda troppo rapidamente prima di riempire la cavità dello stampo, possono verificarsi chiusure a freddo o fusioni incomplete.
Le possibili cause includono:
bassa temperatura del metallo fuso
Temperatura di muffa fredda
Velocità di iniezione errata
Il mantenimento di condizioni di temperatura adeguate consente all'alluminio di fluire senza intoppi e di riempire completamente lo stampo.
Durata ridotta della muffa
Gli stampi per pressofusione sono soggetti a ripetuti cicli di riscaldamento e raffreddamento. Le eccessive fluttuazioni di temperatura creano stress termico, che può portare a:
Crepe
Erosione superficiale
Fatica termica
Durata degli utensili più breve
Un riscaldamento e un raffreddamento bilanciati contribuiscono a prolungare la durata degli stampi e a ridurre i costi di manutenzione.
Metodi di controllo della temperatura nella pressofusione
Controllo della temperatura della caldaia
Una temperatura stabile del forno è essenziale per mantenere la qualità dell'alluminio fuso.
I controlli chiave includono:
Monitoraggio accurato della temperatura
Controlli della composizione della lega
Tempo di mantenimento adeguato
Prevenzione dell'ossidazione
Una gestione costante del forno garantisce prestazioni stabili del materiale durante la produzione.
Sistemi di riscaldamento per la muffa
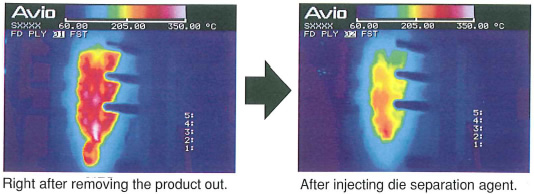
Prima della produzione, gli stampi vengono riscaldati per raggiungere la temperatura di esercizio richiesta.
I metodi di riscaldamento più comuni includono:
riscaldamento elettrico
Riscaldamento a gas
Circolazione dell'olio termico
Un corretto preriscaldamento dello stampo migliora le prestazioni di riempimento e riduce i difetti nelle fasi iniziali.
Sistemi di raffreddamento
I sistemi di raffreddamento mantengono la temperatura dello stampo durante il funzionamento continuo.
I metodi di raffreddamento più comuni includono:
Canali d'acqua
Sistemi di circolazione dell'olio
Unità di raffreddamento a temperatura controllata
Un raffreddamento efficiente migliora i tempi di ciclo, la qualità del prodotto e le prestazioni dello stampo.
Monitoraggio della temperatura in tempo reale
Le moderne fabbriche di pressofusione utilizzano sempre più spesso sistemi di monitoraggio automatizzati per controllare la temperatura durante l'intero processo produttivo.
Sensori e sistemi di controllo intelligenti possono monitorare:
Temperatura del metallo fuso
Temperatura della muffa
Prestazioni di raffreddamento
Condizioni di funzionamento della macchina
I dati in tempo reale aiutano i produttori a identificare rapidamente i problemi e a ottimizzare i parametri di produzione.
Considerazioni sulla temperatura per diverse leghe di alluminio
Le diverse leghe di alluminio richiedono impostazioni di temperatura differenti a causa delle variazioni nella composizione chimica e nelle prestazioni di fusione.
Lega di alluminio A380
La lega A380 è una delle leghe per pressofusione più utilizzate grazie alla sua eccellente colabilità, resistenza e stabilità dimensionale. Trova ampio impiego nella produzione di componenti per il settore automobilistico, industriale ed elettronico.
Lega di alluminio ADC12
L'ADC12 offre buona fluidità, resistenza alla corrosione ed economicità, il che lo rende una scelta popolare per componenti meccanici e alloggiamenti.
Lega di alluminio A356
La lega A356 offre maggiore resistenza meccanica e alla corrosione ed è spesso scelta per applicazioni strutturali e ad alte prestazioni.
La scelta della lega corretta e l'ottimizzazione del suo intervallo di temperatura sono essenziali per ottenere le prestazioni desiderate del prodotto.
Il ruolo dell'automazione nel controllo della temperatura
Con lo sviluppo dell'Industria 4.0, il controllo automatizzato della temperatura è diventato sempre più importante negli stabilimenti moderni di pressofusione.
I sistemi avanzati utilizzano:
Controllori PLC
Sensori di temperatura
Sistemi di raffreddamento automatizzati
Piattaforme di analisi dei dati
Queste tecnologie migliorano la stabilità del processo, riducono l'errore umano e contribuiscono a mantenere una qualità costante del prodotto.
L'automazione consente inoltre la manutenzione predittiva, identificando i problemi legati alla temperatura prima che causino fermi di produzione.
Conclusione
Il controllo della temperatura riveste un ruolo fondamentale nella qualità e nell'efficienza della pressofusione di alluminio. Dalla preparazione del metallo fuso al riscaldamento e al raffreddamento dello stampo, ogni parametro termico influenza le prestazioni finali del getto.
Una corretta gestione della temperatura contribuisce a prevenire difetti, migliorare la qualità superficiale, prolungare la durata degli stampi e ridurre i costi di produzione. Grazie alla combinazione di sistemi avanzati di monitoraggio della temperatura, processi ottimizzati e al supporto di ingegneri esperti, i produttori possono ottenere una produzione stabile e di alta qualità di pressofusioni di alluminio per applicazioni esigenti come quelle del settore automobilistico, elettronico e delle apparecchiature industriali.
Dongrun Casting dispone di 20000 metri quadrati di stabilimenti e 200 attrezzature di produzione e collaudo. Dalla preventivazione e progettazione degli stampi alla fusione e alla lavorazione di finitura, possiamo collaborare con voi in ogni fase. Serviamo una vasta gamma di settori, dalle aziende Fortune 500 alle piccole e medie imprese OEM. I nostri prodotti includono componenti per il settore automobilistico e dei trasporti , le utility elettriche e le telecomunicazioni , i sistemi di misurazione , l' industria idraulica , i dispositivi medici , l'illuminazione , la pressione del carburante e del gas e i componenti per mobili.
Maggiori dettagli: www.dongruncasting.com